

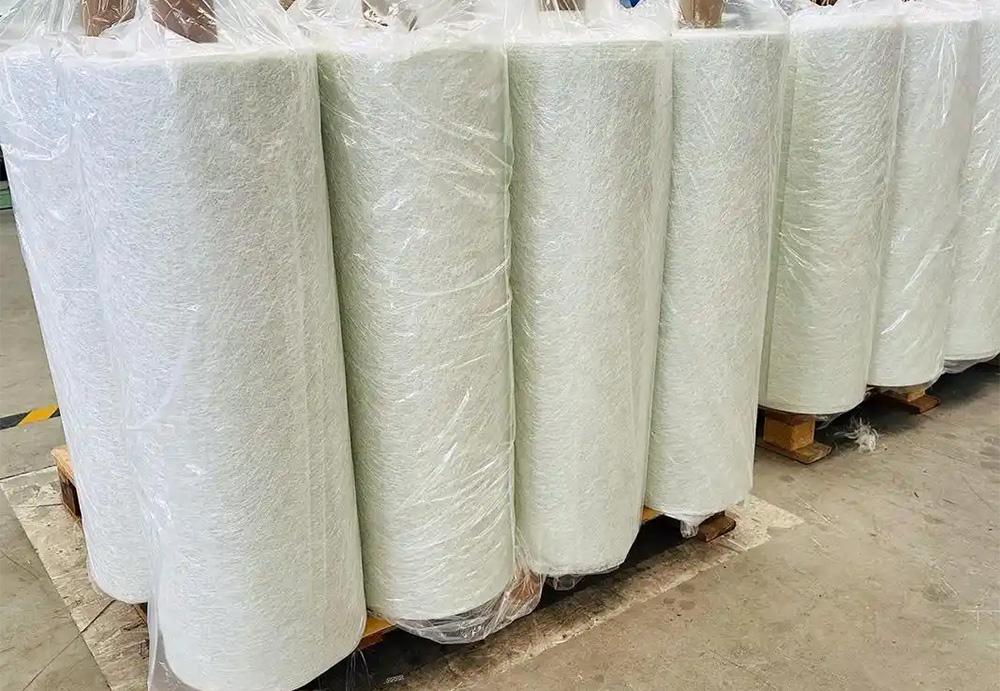
V rámci trendu veľkých a pobrežných lopatiek veternej energie sa zvyšuje stabilita, pevnosť a prispôsobivosť procesu...kompozitný materiálSystém priamo určuje životnosť lopatky a účinnosť výroby energie. Ako kľúčový výstužný substrát pre plášť lopatky, stojinu, nábežnú hranu, zadnú hranu a ďalšie časti sa sekaná plsť zo sklenených vlákien stala štandardným materiálom pre vákuovú perfúziu VARTM, ručné pastovanie/formovanie s dobrou rovnomernosťou, rýchlou penetráciou, vynikajúcou tvárnosťou a silnou medzivrstvovou väzbou. Výber nesprávneho modelu a hmotnosti, nízkej hmotnosti povedie k povrchovým chybám a nedostatku lepidla v perfúzii a vysoká hmotnosť ovplyvní štrukturálnu pevnosť a únavové vlastnosti. Tento článok systematicky prepracováva štandardný model, základné špecifikácie, logiku výberu a prispôsobenie aplikácií sekanej plsti pre lopatky veterných elektrární.
1. Sekaná plsť pre lopatky veterných elektrární: základné umiestnenie a požiadavky na jadro
-Odchýlka kvality na jednotku plochy: ±5%
-Obsah vlhkosti: ≤0,2%
-Pevnosť v ťahu: ≥30–180 N/5 cm (zvyšuje sa s hmotnosťou v gramoch)
-Priepustnosť: rýchle nasiaknutie, nízky počet vzduchových bublín, vhodné pre vákuovú perfúziu
- Odolnosť voči poveternostným vplyvom/odolnosť voči soľnej hmle: modely na mori potrebujú posilniť antikoróznu adaptáciu
-Stála: žiadne straty púdru, žiadne vrstvenie, žiadne lupienky, vhodné pre automatické vrstvenie
Sekaná plsť zo sklenených vlákienPreberá hlavne funkcie výstuže nehlavných ložísk, homogenizácie povrchu, prechodu medzi vrstvami a odolnosti voči deformácii v čepeli. Používa sa v kombinácii s jednosmernou tkaninou, viacosovou tkaninou, kontinuálnou plsťou a povrchovou plsťou na vytvorenie kompletnej štrukturálnej vrstvy.
2. Zoznam modelov a špecifikácií sekanej plsti pre veterné elektrárne
Hlavné modely v tomto odvetví sú EMC (emulzia)/CMC (prášok) a bežne používaná šírka je 1250/1040/2500 mm. Nasledujúce modely sú najbežnejšie používané pre hromadnú výrobu čepelí.:
1) Štandardný model zodpovedá hmotnosti v gramoch
-EMC225: 225 g/㎡, tenká prechodová vrstva, jemný povrch
-EMC300: 300 g/㎡, univerzálna hlavná sila, univerzálna škrupina/rebrovanie
-EMC450: 450 g/㎡, stredne hrubá výstuž, zosilnenie silovej oblasti
-EMC600: 600 g/㎡, hrubá výstuž, zhrubnutie koreňa/nábežnej hrany
-EMC900: 900 g/㎡, vysokopevnostná výstuž, lokálne spevnenie veľkých čepelí
2) Výber typu spojiva
-Emulzia typu EMC: vysoká pevnosť, dobrá rovnomernosť, vynikajúca kompatibilita so živicou, prvá voľba pre vákuovú perfúziu
- Práškový typ CMC: rýchlejšie namáčanie, lepšie náklady, vhodné na ručnú pastu/pomocný proces
-Veterná energia na mori, vysokopevnostné lopatky: prioritná emulzná séria EMC
3) Zhoda šírky a procesu
-1250 mm/1040 mm: stredné a malé čepele, manuálne vrstvenie
- 2500 mm a viac: veľké čepele, automatické vrstvenie, zmenšenie prekrytia
3. Výber podľa dielu: ako zladiť rôzne oblasti čepelí?
1) Vonkajší povrch škrupiny/spodná vrstva gélového povlaku
-Odporúčané: EMC225 / EMC300
-Kľúčové body: hladký povrch, zníženie dierok, zlepšenie vzhľadu a odolnosti voči poveternostným vplyvom
2) Hlavná vrstva škrupiny (prechodová/rovnovážna vrstva)
-Odporúčané: EMC300
-Kľúčové body: rovnováha medzi pevnosťou a penetráciou, najlepšia zhoda s viacosovou látkou
3) Výstuž bočných strán stojiny a stropu nosníka
-Odporúčané: EMC450
-Kľúčové body: vyššia tuhosť, odolnosť voči šmyku a zlepšená štrukturálna stabilita
4) Nábežná hrana, odtoková hrana, oblasť zhrubnutia koreňa
-Odporúčané: EMC600 / EMC900
-Kľúčové body: rýchle vytváranie hrubých vrstiev, zníženie počtu vrstiev a zlepšenie odolnosti voči nárazu
5) Lopatky veterných elektrární na mori (soľná hmla/vysoká vlhkosť)
-Odporúčané: nízkoperlivé pero EMC300/450 + zmáčadlo odolné voči hydrolýze
-Kľúčové body: zlepšenie odolnosti voči starnutiu a zníženie rizika stratifikácie
Čas uverejnenia: 22. apríla 2026


